

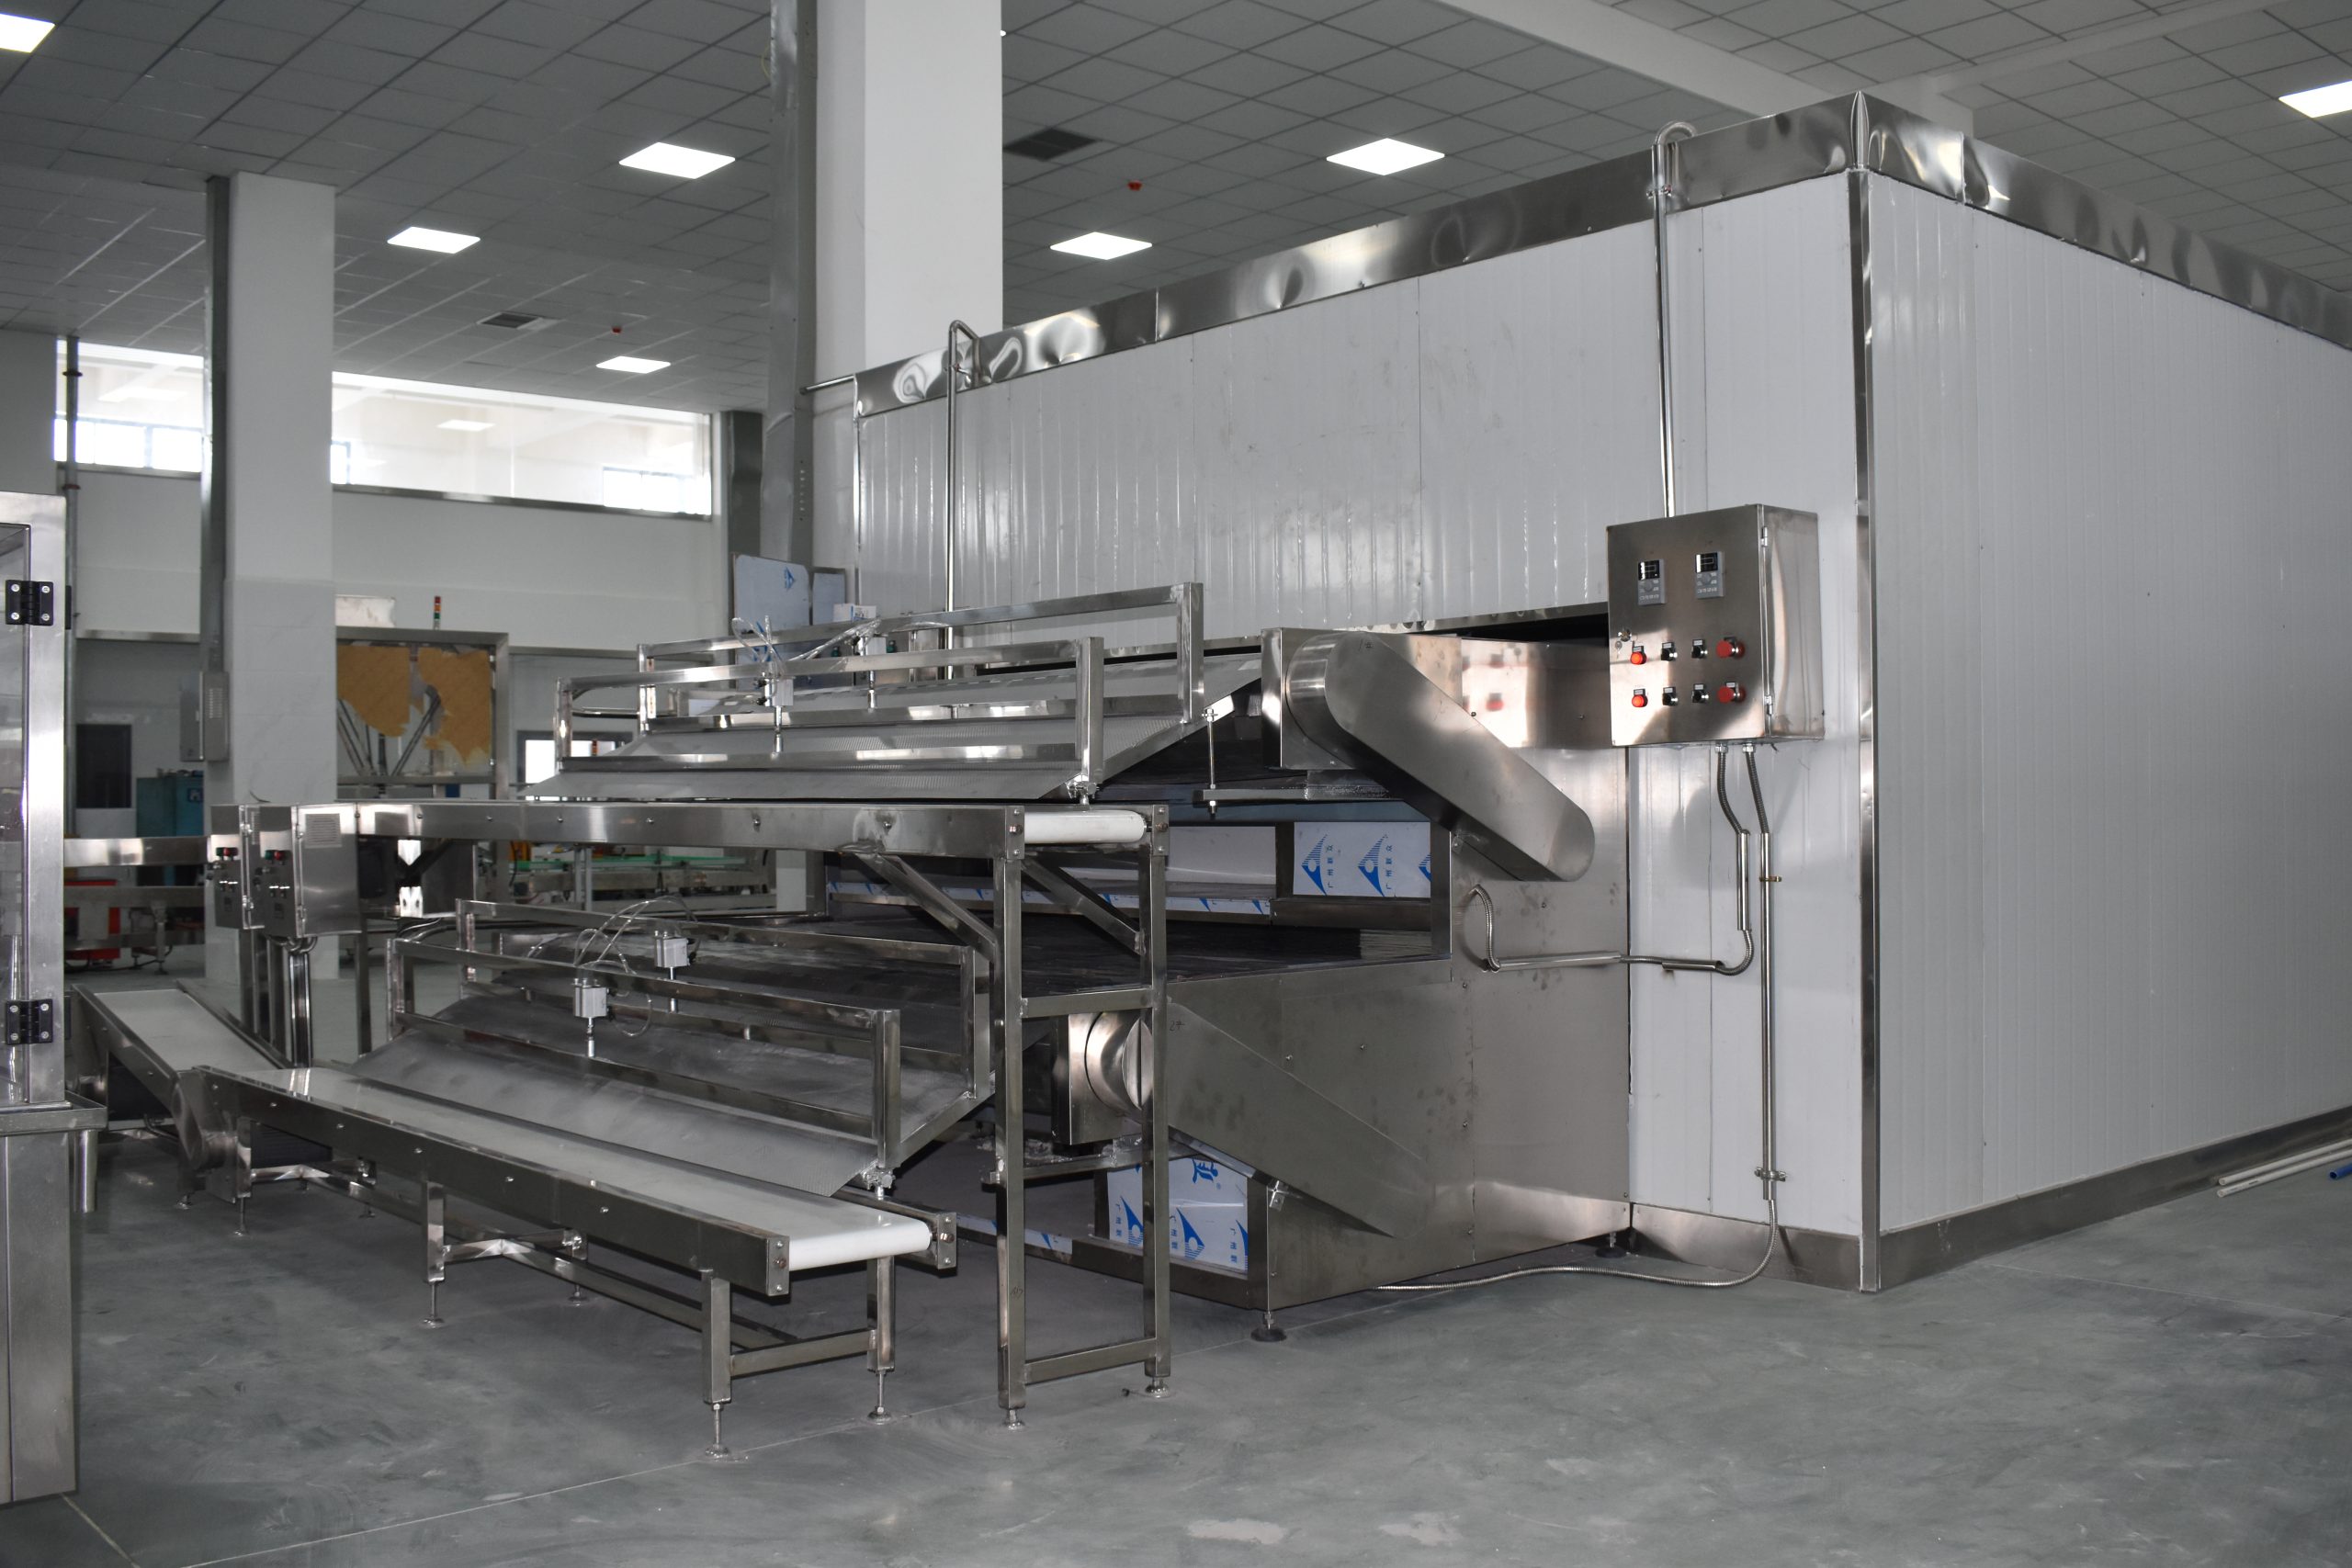
Технический взгляд: что такое линия подачи и почему она критична
Линия подачи материалов — это не просто набор роликов и лент, это нервная система производства: датчики, серво-приводы, PLC и логика, которая управляет каждым шагом. В моей практике я всегда начинаю с определения — что именно двигает компонент дальше по цеху, и как задержки на входе ломают весь тайминг сборочной операции. В одном из проектов в Туле (август 2019) мы модернизировали линия подачи материалов и увидели — автоматизация линии производства меняет правила игры: простой сократился на 27%, а брак — на 13%. Сценарий: ранний утренний пуск, холодные редукторы, и два оператора на подстройке; данные: цикл на 1 позицию падал с 42 до 30 секунд; вопрос: готовы ли вы менять первичный поток деталей, чтобы выиграть весь цикл?
Я работаю более 18 лет в B2B supply chain и автоматизации. За это время видел классические ошибки: неподходящие инверторы, слабая логика в SCADA, неправильно выбранные edge computing nodes, и — чаще всего — недооценённые требования к питанию (преобразователи питания). Эти элементы — не декорация. Когда серво-привод не получает стабильный ток, он «плывёт»: точность позиционирования падает, и стоп-ленты начинаются чаще. Я помню субботу в 2017 году, когда из-за дешёвого преобразователя питания на линии упаковки потеряли смену — честно говоря, это меня вывело из равновесия. Подумайте: одна деталь вовремя — и вся линия спокойна; одна задержка — и дальше все структуры страдают. — и да, запах горячего мотора ранним утром запоминается надолго.
Проблемы традиционных решений и скрытые боли пользователей
Традиционные подходы к линии подачи материалов часто исходят из предположения, что механика — это всё, а софт можно «подтянуть» позже. Я категорически не согласен: программная логика и интеграция PLC S7-1500 с ERP определяют поведение конвейера лучше, чем прочность ролика. Часто встречаю такие боли у инженеров и менеджеров по производству: нет предсказуемости в пиковые нагрузки, ручные подстройки при смене форм-фактора детали, и постоянные аварии при смене поставщика сырья. В 2020 году на одном мелкосерийном участке в Калужской области мы провели тесты при трёх вариантах влажности и увидели, что без адаптивной подачи дефект растёт на 18% — цифра, которую уже нельзя игнорировать.
Что ещё скрыто за видимой проблемой? Слабая телеметрия. Без нормального сбора данных edge computing nodes оказываются бесполезны; у вас нет трендов, только инциденты. Пользователь (оператор) — вынужден постоянно вмешиваться, потому что система не реагирует на колебания ширины ленты или не учитывает износ роликов. Я предпочитаю простые, измеримые решения: датчики линейного перемещения, камера для верификации ориентации детали, и статистический модуль в SCADA, который подсказывает, когда менять сервоприводы. Это не мистика — это инженерия и немного дисциплины.
Что дальше? — куда двигаться при выборе
Если вы планируете модернизацию, оцените три вещи: стабильность энергопитания (включая качественные инверторы), точность позиционирования (серво-приводы и линейные энкодеры) и способность системы к адаптивной логике (PLC + edge computing nodes). Я лично тестирую три сценария нагрузки: нормальный, пиковый и аварийный — каждую из них прогонял в Ноябре 2021 на линии упаковки, и это дало реальные профили для настроек PID-регуляторов. Маленький совет от практикующего: начинайте с малого участка, соберите 48–72 часа данных, и только затем масштабируйте — это сокращает риск дорогостоящих остановок.
Вперёд: сравнение подходов и практические метрики
Сравнивая подходы «механика прежде всего» и «интегрированная автоматизация», я делаю ставку на интеграцию. В проектах с адаптивной системой подачи и встроенной обработкой сигналов в режиме реального времени — обработка материалов — мы видели устойчивое улучшение: время переналадки упало на 40%, а производительность в пиковые смены выросла на 22%. Это измеримо: счётчики дефектов, количество остановок в час, и среднее время восстановления (MTTR). Я использую эти метрики для выбора поставщиков: если подрядчик не может дать тестовую метрику, отказаться — сразу. Звучит жёстко? Возможно. Но экономия на ошибках возвращается с процентами.
Практический набор терминов и устройств, который я рекомендую тестировать на месте: PLC S7-1500, серво-приводы Yaskawa (или эквивалент), промышленная камера Basler для контроля ориентации, инверторы ABB для стабилизации питания, и локальные edge computing nodes для предобработки данных. В одном случае мы заменили устаревший контроллер в марте 2018 и уже через неделю увидели сокращение задержек на 19%. Это не теория — это конкретика: номера моделей, даты и реальные проценты.
Три метрики, которые стоит использовать при выборе
1) Частота простоев на 1000 часов работы — измеряет надёжность. 2) Процент правильной подачи с первого прохода — отражает точность механики и софта. 3) MTTR (среднее время восстановления) в минутах — показывает, насколько легко поддерживать систему в работе. Эти параметры помогают сравнивать предложения на рынке и принимать решение не на словах, а на цифрах.
Я знаю, что многие инженеры устали от обещаний «под ключ» без цифр — поэтому прошу: требуйте тестовые сценарии, реальные данные за 48–72 часа, и соглашение на SLA. Подходите к выбору как к закупке промышленной цепочки питания, а не как к покупке «еще одной коробки». В завершение — мой практический совет: начните с участка, соберите данные, и принимайте решение, опираясь на метрики, а не на обещания продавца. И да — если нужна точечная консультация по внедрению, я могу поделиться чек-листом по адаптивной подаче и по интеграции с SCADA.
Wijay: Wijay